Termoformarki — Kubki, tacki i wieczka z arkusza
SunAura buduje liniowe termoformierki, które ogrzewają i formują arkusz plastiku w kubki, tace, klapki i wieczka — opakowanie podstawowe trafiające prosto do twojej linii napełniającej.
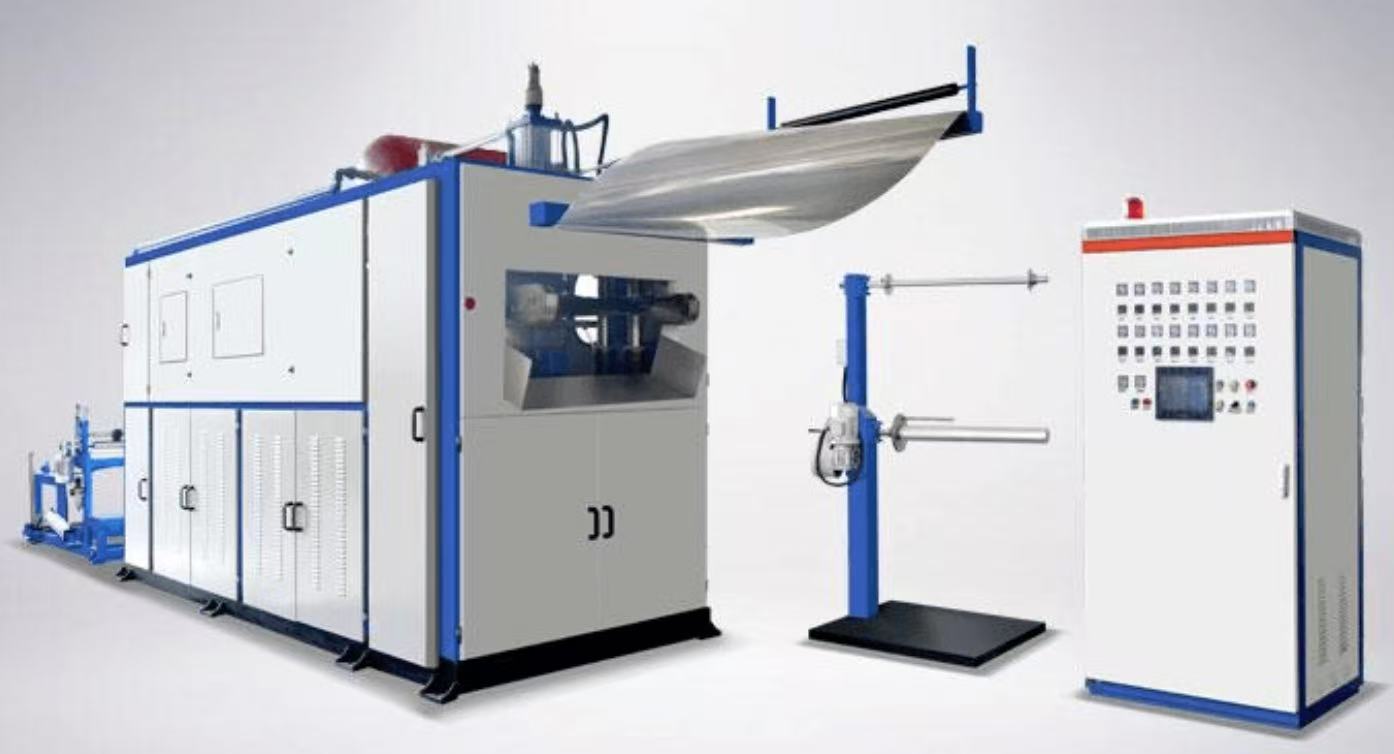
Formuj własne opakowania na miejscu
Maszyna termoformująca nagrzewa rolkowy arkusz plastiku i wciąga go na formę próżnią lub sprężonym powietrzem, formując kubki, tace, wieczka i klapki. Własne formowanie obniża koszt pakowania wobec kupowania gotowych pojemników, a uformowane kubki lub tace podają bezpośrednio do maszyny napełniająco–zgrzewającej SunAura — jedna ciągła linia formuj–napełniaj.
Gama termoformiarek
| Model | Typ | Najlepiej sprawdza się w |
|---|---|---|
| High-Speed Cup Former | Formowanie ciśnieniowe | Water, yogurt, sauce cups |
| Negative-Pressure Former | Formowanie próżniowe | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Servo index | Medical, precision trays |
| Heavy-Gauge Former | Gruby arkusz | Automotive, inserts |
| Double-Layer Former | Gruby arkusz | Large hollow parts |
Najpierw formuje, potem napełnia
Paruj formowarkę kubków SunAura z naszą maszyna napełniająco–zgrzewająca kubki z folii rolkowej dla liniowej linii formuj–napełniaj–zgrzewaj — uformowane kubki przechodzą prosto do napełniania i zgrzewania. Dostarczamy przenośnik, układarkę i odbiór jako jeden sterowany system.
Jak termoformierka zamienia płaski arkusz z rolki w gotowe opakowanie
Wielu kupujących szuka maszyny termoformującej po szerokości arkusza i kubkach na minutę w oderwaniu od reszty. My tak nie robimy. Te liczby mają znaczenie dopiero gdy rozumiesz, co maszyna faktycznie robi cykl po cyklu, ponieważ etapy grzania i formowania to miejsce, gdzie decyduje się 80 % jakości twojej części.
Każda linia termoformowania, którą budujemy, przebiega ten sam pięciokrokowy cykl, a każde stanowisko wymiarujemy pod materiał, który prowadzisz, a nie pod ogólną kartę katalogową. Arkusz schodzi z napędzanego odwijaka, przechodzi przez zestaw ramion napinających utrzymujących stałe napięcie i jest podawany do przodu przez łańcuch indeksujący serwo lub pneumatyczny. Po zaindeksowaniu rama zaciskowa zamyka się i blokuje arkusz na całym obszarze formowania. Ta rama ma większe znaczenie, niż się wydaje: jeśli ulegnie ugięciu, formowanie jest nierównomierne, a tace wychodzą z cienkimi rogami.
Zaciśnięty arkusz przechodzi następnie do pieca. Uruchamiamy wiele niezależnie strefowych banków grzejników ceramicznych lub podczerwieni — przód i tył, góra i dół — aby arkusz osiągnął okno formowania równomiernie, a nie przegrzewał powierzchni przy zimnym rdzeniu. PP i PLA siedzą w wąskim oknie; PET nieco szerszym. Przytrzymaj arkusz za długo — opadnie i skrystalizuje; przesuń za wcześnie — materiał jest sztywny i nie chce się formować. To etap, którego operatorzy uczą się stroić, i dlatego nasze piece dają odczyt temperatury per strefa na HMI, a nie jedno pokrętło.
Dalej samo stanowisko formowania. Na termoformowanie podciśnieniowe maszynie sama próżnia ściąga zmiękczony arkusz w dół na stempel męski lub do gniazda żeńskiego — szybkie, tanie i wystarczające dla płytkich części, takich jak wieczka i płytkie tace. Tam gdzie potrzebujesz głębszych wyciągów lub większej kontroli grubości ścianki, przechodzimy do positive/negative pressure thermoforming, gdzie sprężone powietrze dociiska arkusz z góry, a próżnia zasysa z dołu, a mechaniczna pomoc rdzenia rozciąga materiał wstępnie przed dotknięciem formy. Ta kombinacja pozwala utrzymać równomierną grubość ścianki w 120 mm głębokim kubku jogurtowym lub deserowym bez przerzedzenia dna do pęknięcia przy napełnianiu.
Po formowaniu część przechodzi do stanowiska stemplowania i odcinania, gdzie hartowany stempel stalowy oddziela uformowany wstęg od odpadu szkieletowego. Odpad jest odciągany przez granulator zwijający i albo ponownie mielony w linii, albo zwijany do utylizacji. Gotowe części spadają na układarkę, gdzie oko fotoelektryczne liczy i rozdziela je na równe stosy gotowe dla twojej napełniarki lub pakowania. A cup forming machine prowadzenie cienkiego PP przy dużej prędkości wyrzuci kilkaset takich cykli na minutę; a thick sheet thermoforming komora prowadząca 4–10 mm ABS lub HDPE na wkłady samochodowe biegnie ten sam cykl wolniej, ponieważ wymaga tego nagrzewanie.
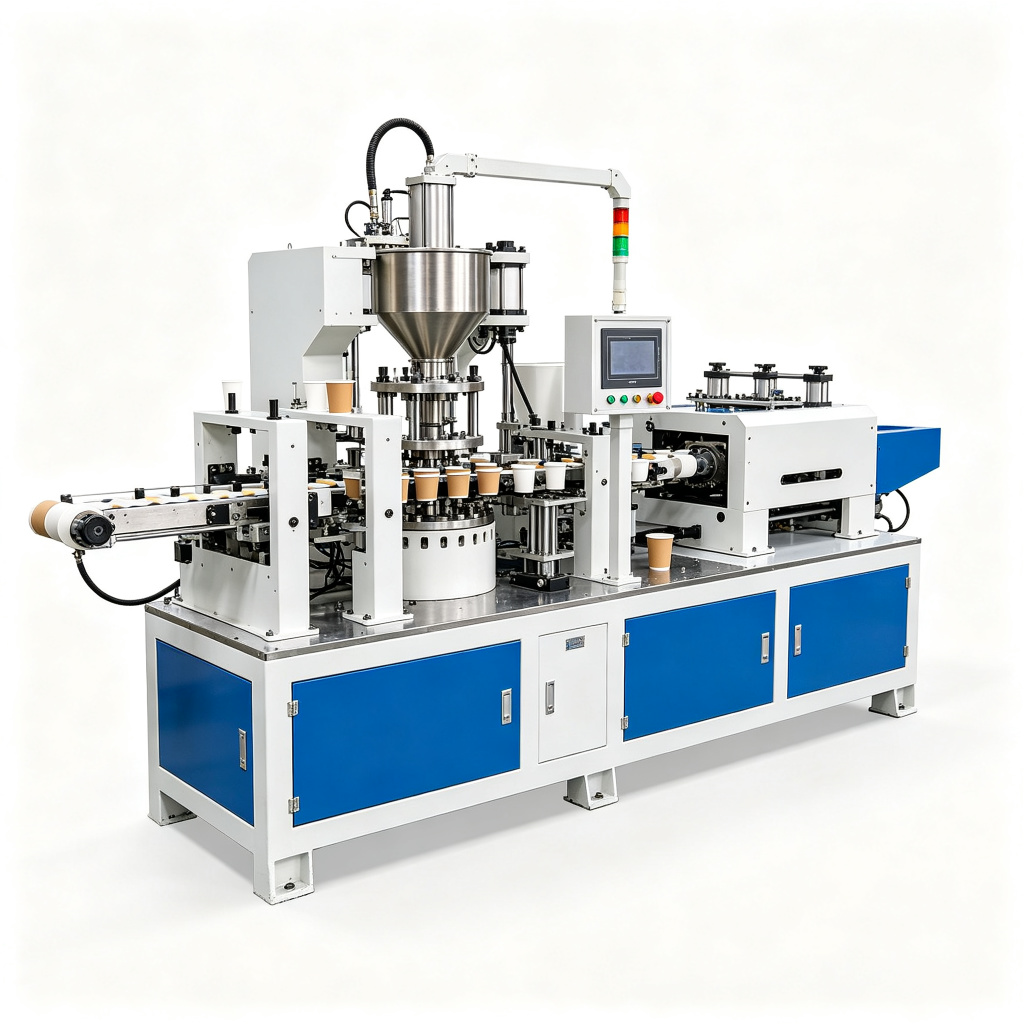
Co nasza platforma termoformująca dostarcza w terenie
Poniższe liczby to zakres roboczy wysyłanych maszyn, a nie szczyty marketingowe. Ostateczną wartość stroimy do twojej części, twojego materiału i twojego celu cyklu.
| Parametr | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Prędkość formowania | Up to 60 cups / strokes per minute | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | Do 720 mm | Do 760 mm | Arkusz do 1200 × 2000 mm |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Strefy grzewcze | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 stref z długim profilem wygrzewania |
| Poziom próżni | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Powietrze sprężone | 0.6 – 0.8 MPa, 1.0 m³/min | 0.6 – 0.8 MPa, up to 2.0 m³/min | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Clamping force | Ramie do 80 ton | Do 120 ton | Rama prasy do 200 ton |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
Liczby są reprezentatywne dla maszyn wysłanych z naszego zakładu 48 000 m². Ostateczne wartości zależą od układu gniazd, głębokości wyciągu i materiału; zamykamy je z tobą podczas przeglądu układu przed rozpoczęciem budowy.
Gdzie te maszyny się sprawdzają
Wysyłaliśmy sprzęt termoformujący do ponad 100 krajów. Kształty części powtarzają się w branżach, nawet gdy klient nigdy nie zdradza nazwy.
Kubki spożywcze i naczynka deserowe
Kubki do picia PP i PET, kubki jogurtowe, pojemniki deserowe i sosowe pracują na szybkiej termoformierka bezpośrednio w linii do linii napełniania–zgrzewania kubków. Grubość ścianki i płaskość krawędzi decydują, czy twoja tylna napełniarka zgrzeje czysto.
Tacki medyczne i farmaceutyczne
Tace typu blister, tace zabiegowe i opakowania urządzeń formowane z PETG lub APET pod naszą servo driven thermoforming machine, gdzie powtarzalna głębokość gniazda ma większe znaczenie niż surowa prędkość.
Tacki do świeżych produktów i mięsa
Skórki tac kompatybilne MAP z określonymi powierzchniami zgrzewu krawędzi, otworami wentylacyjnymi i gniazdami stosu — ten rodzaj płytkiego wyciągu, gdzie formowanie podciśnieniowe wykonuje większość pracy.
Elektronika i opakowania wkładane
Tace PS przewodzące i wkładki komponentów o ciasnej geometrii gniazd, często parowane z twin sheet / double-layer thick sheet format for shipping protection.
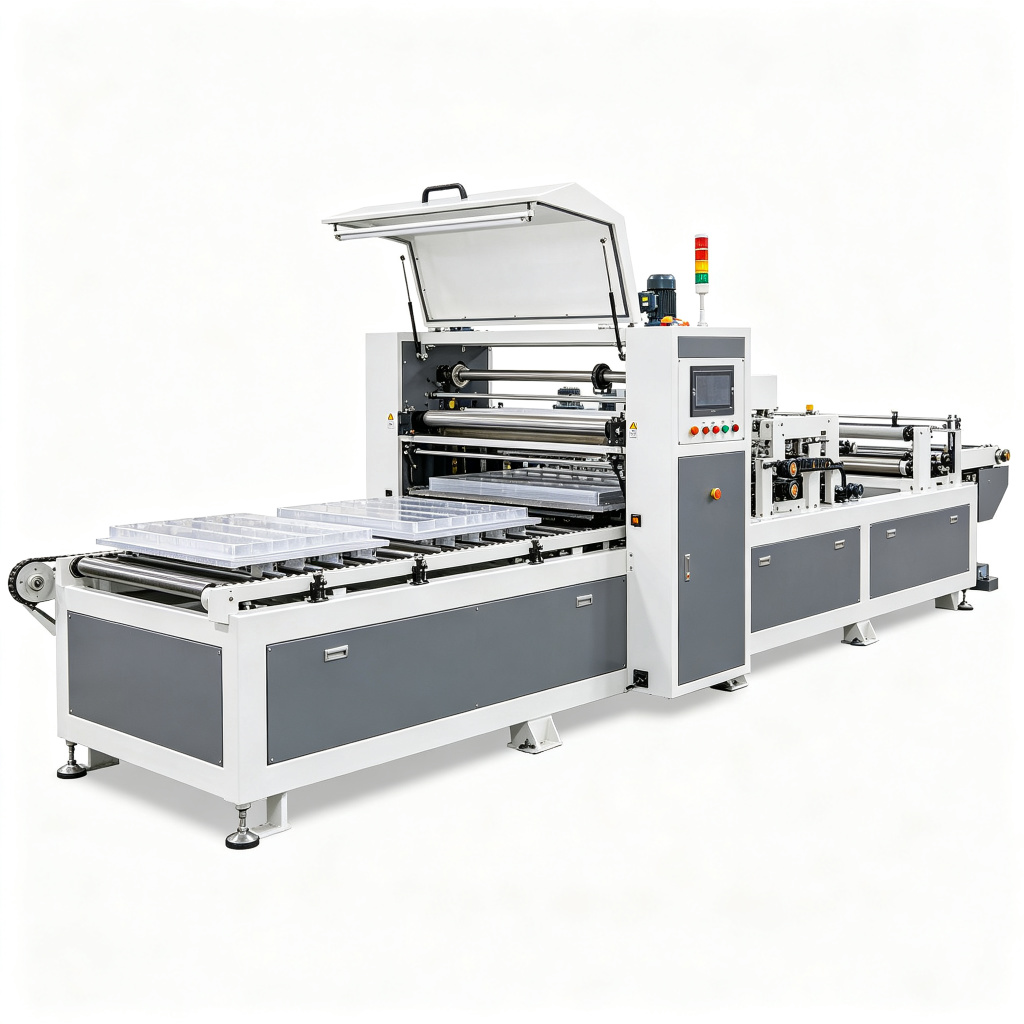
Która platforma termoformująca pasuje do twojego elementu
Kupujący regularnie trafiają do nas po zamówieniu niewłaściwej klasy maszyny. Decyzja zwykle sprowadza się do czterech pytań o głębokość wyciągu, kontrolę ścianki, grubość arkusza i prędkość.
Wybierz to dla płytkich wyciągów poniżej około 40 mm głębokości — wieczka, płytkie tace, pokrywy. Najniższy koszt inwestycji, najszybsza do uruchomienia. Nasza termoformowanie podciśnieniowe strona omawia kompromisy.
Dodaj to, gdy wyciąg jest głęboki (60–150 mm) lub kubek wymaga równej grubości ścianki, np. kubki deserowe 90 mm lub gotowe do zgrzewania garnki spożywcze. Góry nadmuch powietrza plus wspomaganie stemplem kupują ci tę kontrolę.
Pick a servo driven thermoforming rama, gdy liczy się częstotliwość przezbrojeń, powtarzalność i cicha praca w czystej sali — tace medyczne, opakowania barierowe, krótkie przebiegi przez wiele SKU.
Gdy arkusz biegnie powyżej 2 mm, fizyka się zmienia. Nagrzewanie, wolniejsze cykle i rama 200-tonowa stają się normą. Zobacz nasz heavy-gauge sheet thermoforming maszyna do tego świata.
⚠ Typowe błędy wyboru, które widzimy w terenie
- Kupno samej próżni dla głębokiego wyciągu. Kubek 90 mm na maszynie tylko próżniowej przerzedza dno, aż pęka na napełniarce. Określ wersję formowania ciśnieniowego przed wyceną.
- Ignoring scrap ratio. Powierzchnia formowania wobec szerokości wstęgi decyduje, ile odpadu przemiału generujesz. Szeroka wstęga dla małej części cicho podnosi koszt materiału o dwucyfrowy procent.
- Zawyżenie pieca dla krótkich serii. Więcej stref grzewczych nie jest za darmo — kosztują energię i czas rozgrzewania. Dopasuj liczbę stref do materiałów, jakie realnie prowadzisz.
- Zapomnienie o interfejsie za linią. Szybka formowarka zasilająca wolną napełniarkę tworzy tylko kolejkujące stosy. Najpierw zbilansuj czasy cyklu z napełniarką i wagą.
Nasze dłuższe opracowania na ten temat: thermoforming machine buying guide omawia pełne RFP, przewodnik po materiale arkusza dla PP, PET, PS i PLA pomaga dobrać żywicę, oraz termoformowanie vs zgrzewanie tac gotowych compares forming in-house against buying ready trays.
Uformowane kubki i tacki nie zatrzymują się na układarce
W realnej hali formowarka stoi na początku linii pakującej, nie na własnej wyspie. Integrujemy ją tak, aby formowane części od razu podawały napełniarkę, wagę i zgrzewarkę — bez ręcznego zdejmowania.
Na linii kubkowej uformowane kubki opuszczają układacz i spadają bezpośrednio do liniowa napełniarka płynów, gdzie są napełniane, zgrzewane folią i układane z powrotem w stos — klasyczna trasa kubka jogurtowego, wodnego, sosowego i zup błyskawicznych. Tam, gdzie produkt jest ważony na stałe, a nie dozowany objętościowo, waga wielogłowicowa zrzuca produkt do otwartej tacy lub kubka podczas przejścia, a stanowisko zgrzewające zamyka wieczko nad uformowaną krawędzią. Uformowana krawędź wykonuje tu realną pracę: musi być wystarczająco płaska i równoległa, aby zgrzewarka tworzyła hermetyczne zgrzewanie za każdym przebiegiem. Dlatego stroimy wspomaganie stempla i sztywność ramy zaciskowej z myślą o etapie zgrzewania, a nie tylko o samej uformowanej części.
Równoważymy cykle na minutę formowarki z głowicami napełniarki i czasem rozładowania wagi na jednym PLC linii, aby żadna maszyna nie głodowała i nie przelewała. Nie projektujemy w tej rozmowie pakowarki kartonowej, paletyzatora ani bandownicy za linią — to systemy po pakowaniu, które wyceniamy oddzielnie po zamknięciu pętli pakowania pierwotnego. Jeśli układasz całą trasę, nasza packaging lines przegląd jest właściwym punktem wyjścia.
Termoformierki w pytaniach i odpowiedziach od ludzi, którzy je budują
Krótkie odpowiedzi na pytania, które nasi inżynierowie handlowi i procesowi dostają na niemal każdej konsultacji.
Jaka jest różnica między formowaniem próżniowym a ciśnieniowo–próżniowym?
Ile kubków na minutę może wyprodukować wasza formowarka?
Jakie materiały może obsłużyć formowarka plastiku?
Czy potrzebuję formowarki sterowanej serwo, czy indeks pneumatyczny wystarczy?
Czy można połączyć formowarkę bezpośrednio z naszą napełniarką i wagą?
Jakich tolerancji i powtarzalności możemy oczekiwać?
Jak obsługujecie termoformowanie z grubego arkusza lub dwuarkuszowe?
Otrzymaj bezpośrednią wycenę z fabryki w 24 godziny
Podaj rozmiar pudełka, dzienną wydajność i napięcie — nasi inżynierowie odpowiadają z rekomendacją modelu, ceną i terminem w ciągu jednego dnia roboczego.
Jak działa termoformierka: formowanie próżniowe, ciśnieniowe i dwuarkuszowe wyjaśnione
A termoformierka przekształca płaski, ogrzany wstęg termoplastyczny w trójwymiarową część opakowania przez zacisknięcie arkusza na formie, zmiękczenie go w piecu wielostrefowym i wciągnięcie lub dociśnięcie do gniazda formy, aż ostygnie i zachowa kształt. Jako front-end maszyna termoformująca pakująca, stoi przed napełniarkami, zakręcarkami i etykieciarkami, produkując kubki, tace, klapki, wieczka i skórki blister na tej samej linii, która wypuszcza gotowy produkt. Zrozumienie trzech metod formowania to pierwszy krok do wyboru właściwej thermoforming equipment.
Formowanie próżniowe / podciśnieniowe
In negative-pressure thermoforming, przez formę jest zasysana tylko próżnia, gdy gorący arkusz opada na gniazdo. Ciśnienie atmosferyczne dociska arkusz do ścianki formy, dając detale o umiarkowanym odwzorowaniu i zmienności grubości ścianki. To najtańsza metoda formowania, szeroko stosowana w cienkich tacach, wieczkach i kubkach jednorazowych tam, gdzie głęboki wyciąg lub drobne detale kosmetyczne nie są wymagane.
Formowanie ciśnieniowe i formowanie podciśnieniowo-dodatnie
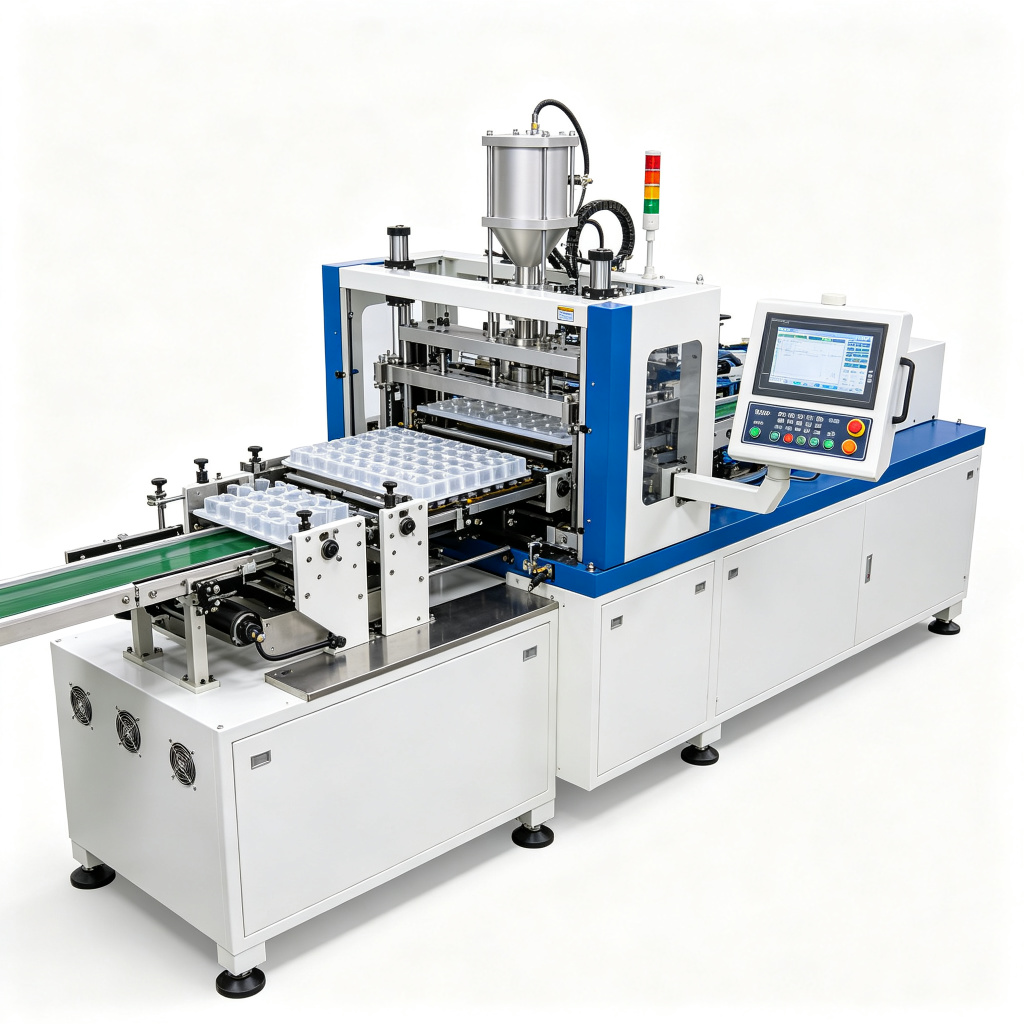
Formowanie ciśnieniowe dodaje sprężone powietrze (typowo 4–7 bar) nad arkuszem, podczas gdy poniżej ciągnie próżnia. Wyższe ciśnienie różnicowe daje ostrzejsze detale formy, równomierniejszy rozkład ścianki i płytsze współczynniki wyciągu niż sama próżnia. Twin sheet thermoforming — dokładniej formowanie ciśnieniowo–próżniowe — używa jednoczesnego formowania z obu stron i jest procesem zalecanym dla głębokich, sztywnych opakowań, takich jak klapki przegubowe, kubki izolowane i pojemniki dwukomorowe. A positive-negative-pressure thermoforming machine łączy wspomaganie stemplem, górną skrzynkę ciśnieniową i dolną płytę próżniową do kontroli wciągania materiału.
System wspomagania wkładania i napędu
Obróbowany aluminiowy lub epoksydowy stempel schodzi w arkusz przed podaniem powietrza, wstępnie rozciągając materiał tak, aby rogi i ścianki boczne pozostały cienkie i równe. Nowoczesne servo-driven thermoforming platformy zastępują cylindry pneumatyczne lub hydrauliczne na ramie zaciskowej, stemplu i podawaniu arkusza osiami serwo w pętli zamkniętej. Efekt to powtarzalny cykl po cyklu czas, cichsza praca, niższe zużycie energii i szybsze przezbrojenie receptur wobec maszyn w pełni pneumatycznych lub hydraulicznych.
Kluczowe specyfikacje i przewodnik wyboru
Selecting an automatic plastic thermoforming machine zaczyna się od czterech liczb: głębokość wyciągu części, wydajność na minutę, szerokość wstęgi i grubość materiału. Poniższa tabela podsumowuje zakresy robocze objęte platformą termoformującą SUNAURA; ostateczne parametry są potwierdzane podczas FAT po próbach oprzyrządowania.
| Parametr | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Forming area | do 700 × 1100 mm | do 850 × 1250 mm | do 2100 × 1250 mm |
| Czas cyklu | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Clamp force | do 30 t | do 60 t | do 120 t |
| Forming pressure | tylko próżnia | vacuum + 4–7 bar air | próżnia + powietrze do 6 bar |
| Strefy grzewcze | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Typowa wydajność | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
Materiał formy dobiera się wg objętości części: formy epoksydowe lub kompozytowe do prototypowania, formy aluminiowe do przebiegów powyżej 100 000 części i wodno chłodzone odlewy aluminiowe dla szybkich linii kubkowych. Wykrawanie w linii jest zintegrowane z ramą prasy na liniach cienkogabarytowych, a części z grubego arkusza są wykrawane poza linią na osobnym stemplu lub frezarce CNC. Ponowny przemiał z odpadu szkieletowego jest dodawany z powrotem w stosunku do 25 % materiału pierwotnego, wg specyfikacji żywicy.
Branże i zastosowania
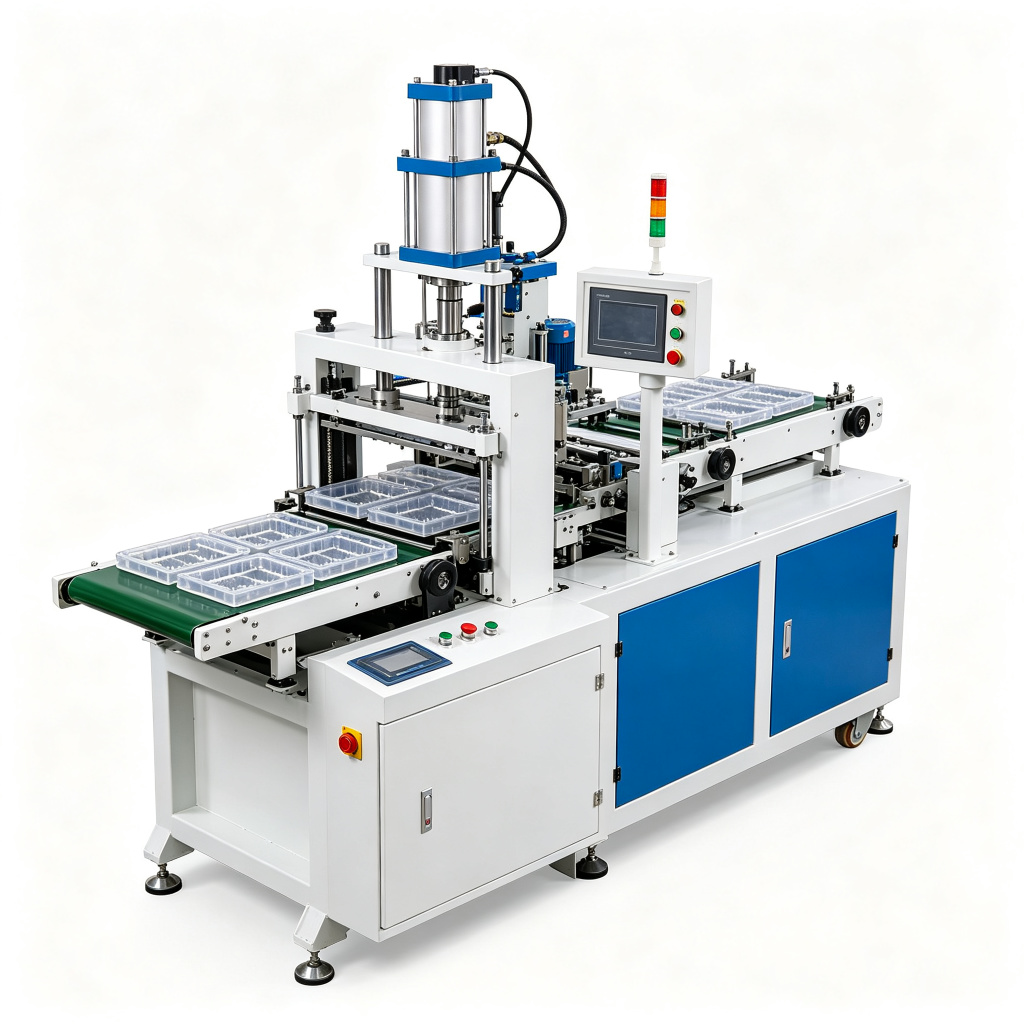
SUNAURA maszyna termoformująca pakująca platformy są wdrażane w branżach spożywczej, napojowej, mleczarskiej, kosmetycznej, farmaceutycznej i dóbr przemysłowych. Linie cienkogabarytowe produkują kubki jogurtowe PP, klapki sałatkowe PET, doniczki deserowe PS i wieczka kompostowalne PLA; komory grubogabarytowe produkują wkłady produktowe, pokrywy urządzeń, wkłady lodówek i komponenty wnętrz samochodowych. Nasza high-speed cup forming machine wariant jest celowo zbudowany dla kubków do picia, kubków porcyjnych i wieczek przy 30–120 skokach na minutę, podczas gdy heavy-gauge sheet thermoforming machine obsługuje opakowania trwałe i zastosowania przemysłowe.
Integracja z innymi urządzeniami pakującymi front-end
Samodzielna formowarka rzadko dostarcza wartości sama w sobie. Inżynierowie SUNAURA integrują formowarkę w kompletną Serwis po sprzedaży & obsługa który dopasowuje rytm wyjścia do urządzeń za linią: denester zdejmuje formowane kubki lub tace na przenośnik, napełniarka tłokowa lub objętościowa dozuje produkt, zakręcarka wirnikowa nakłada wieczka lub folie, a etykieciarka drukuje i nakłada rękawy lub etykiety samoprzylepne. Detektory zerwania wstęgi, monitorowanie stanu pompy próżniowej i alarmy temperatury formy są podłączone do PLC linii, więc usterka na formowarce zatrzymuje napełniarkę przed nią i zapobiega marnotrawstwu produktu. Formowarka jest wymiarowana do najwyższej prędkości linii i zasilana buforowo, aby pochłaniać krótkie przerwy.
Dlaczego wybrać SUNAURA jako dostawcę urządzeń termoformujących
SUNAURA prowadzi kampus produkcyjny 48 000 m², gdzie rama formowarki, zacisk, piec i szafa sterownicza są budowane we własnym zakresie. Każda maszyna przechodzi Factory Acceptance Test (FAT) na naszej własnej hali z żywicą, oprzyrządowaniem i docelowymi prędkościami produkcyjnymi klienta przed zapakowaniem w skrzynię. Platforma jest projektowana wg dyrektywy maszynowej CE i budowana wg ISO 9001; zobacz strona certyfikacji i patentów. Globalna sieć instalacyjna uruchamia maszyny na sześciu kontynentach, a zespół serwisu posprzedażnego magazynuje wkłady grzewcze, zawory próżniowe, szczotki zaciskowe i ekrany dotykowe HMI na wysyłkę następnego dnia.
Najczęściej zadawane pytania
Jaka jest różnica między formowaniem próżniowym a formowaniem ciśnieniowym?
Formowanie próżniowe wciąga miękki arkusz na formę samym podciśnieniem, podczas gdy formowanie ciśnieniowe dodaje sprężone powietrze nad arkuszem, aby mocniej dociągnąć go do gniazda. Formowanie ciśnieniowe daje ostrzejsze detale, lepszy rozkład grubości ścianki i dokładniejsze narożniki i jest procesem stosowanym do twin sheet thermoforming i sztywne klapki.
Jakie tworzywa może przetwarzać automatyczna termoformierka plastiku?
Standardowe formowarki SUNAURA prowadzą PP, PET, PVC, PS, PE i PLA na liniach cienkogabarytowych oraz ABS, HDPE, PETG i PMMA w komorach grubogabarytowych. Profilowanie temperatury pieca, kąty przeciągów oprzyrządowania i układ kanałów chłodzących są strojone per żywica; materiały amorficzne, takie jak PVC i PETG, wymagają wolniejszego chłodzenia niż krystaliczne PP.
Jak wybrać między obcinaniem liniowym a off-line?
Wykrawanie w linii jest zintegrowane z ramą prasy i preferowane w dużym wolumenie cienkich arkuszy, gdzie szkielet musi być oddzielany z prędkością formowania. Wykrawanie poza linią stosuje się dla części z grubego arkusza, gdzie siły stempla przekraczają pojemność prasy, lub gdzie ozdobne wykończenie i nacinanie półgłębokie wymagają dedykowanego stanowiska.
Jaki czas cyklu mogę oczekiwać w linii tack spożywczych?
Linia serwo cienkogabarytowych tac lub klapek cykluje typowo 1,5–4 sekundy na skok, dając od 30 do 120 skoków na minutę wg liczby gniazd formy, głębokości części i czasu regeneracji pieca. Części grubogabarytowe z grubego arkusza biegną 15–60 sekund na część.
Jak przebiega uruchomienie maszyny na miejscu po FAT?
Po teście akceptacji w fabryce naszych zakładów linia jest wysyłana, kotwiczona, poziomowana i podłączana do mediów przez nasz zespół instalacyjny. Operatorzy klienta prowadzą próby produkcyjne przy ustalonej prędkości i celach odrzutu; szkolenie obejmuje zarządzanie recepturami HMI, zmianę formy, ustawienie stref grzewczych i podstawowe rozwiązywanie problemów. Diagnostyka zdalna dostępna przez VPN wbudowanego PLC.